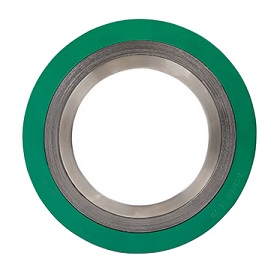
ოფშორული ნავთობის პლატფორმის გულში, მასიური მილსადენი ატარებს ბუნებრივ აირს 10000 psi-ზე მეტი წნევით. მილტუჩები, რომლებიც აკავშირებს ამ მილების მონაკვეთებს, ექვემდებარება უზარმაზარ ძალებს, ტემპერატურის რყევებს და კოროზიულ ზღვის წყალს. დალუქვის სისტემაში მარცხი კატასტროფული იქნება - არა მხოლოდ პლატფორმის პროდუქტიულობისთვის, არამედ ბორტზე მყოფი ყველა ადამიანის უსაფრთხოებისთვის. ეს არის რგოლის ერთობლივი შუასადებების დომენი. დაბალი წნევის აპლიკაციებში გამოყენებული ბრტყელი, რბილი შუასადებებისაგან განსხვავებით, Ring Joint Gasket არის ზუსტი ტექნოლოგიით შემუშავებული მეტალის დალუქვის ელემენტი, რომელიც შექმნილია ყველაზე მოთხოვნადი მაღალი წნევისა და მაღალი ტემპერატურის გარემოში.
მაგრამ კონკრეტულად რა არის რგოლის სახსრის შუასადებები და როგორ აღწევს ის საიმედო დალუქვას ასეთ ექსტრემალურ პირობებში? ბეჭედი ერთობლივი შუასადები არის მეტალის რგოლი სპეციფიური პროფილით - როგორც წესი, ოვალური ან რვაკუთხა - რომელიც ჯდება შესატყვის ღარში, რომელიც დამუშავებულია ფლანგის სახეზე. როდესაც ფლანგების ჭანჭიკები გამკაცრდება, შუასადებები შეკუმშულია ორ ღარს შორის. ლითონი ოდნავ დეფორმირდება, ქმნის უაღრესად ლოკალიზებულ, ინტენსიურ კონტაქტურ წნევას, რომელიც ქმნის გაჟონვისგან მჭიდრო ლუქს. ეს სტატია შეისწავლის დიზაინს, მასალებს, წარმოებას და გამოყენებასბეჭედი ერთობლივი შუასადებები, რომელიც უზრუნველყოფს ყოვლისმომცველ სახელმძღვანელოს მაღალი წნევის დალუქვის ამ არსებითი კომპონენტის შესახებ. ჩვენ გავაანალიზებთ დალუქვის მექანიკას, შევადარებთ სხვადასხვა შუასადებების პროფილებს და განვიხილავთ კრიტიკულ ფაქტორებს, რომლებიც უზრუნველყოფენ საიმედო მუშაობას ყველაზე მოთხოვნად პირობებში.
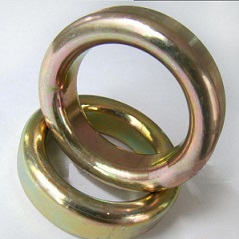
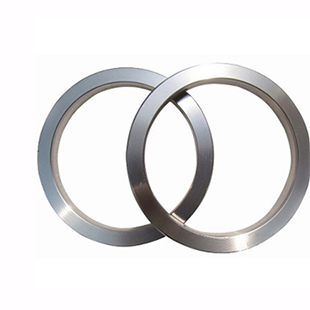
რგოლის სახსრის შუასადებები არის ზუსტი დამუშავებული, მეტალის დალუქვის კომპონენტი, რომელიც გამოიყენება ფლანგებთან, რომლებსაც აქვთ რგოლის სახსრების ღარი. იგი შექმნილია საიმედო, მაღალი მთლიანობის დალუქვის შესაქმნელად ექსტრემალური წნევისა და ტემპერატურის პირობებში. ბრტყელი შუასადებებისაგან განსხვავებით, რომლებიც ეყრდნობა შედარებით რბილი მასალის შეკუმშვას, რგოლის სახსრის შუასადებები ეყრდნობა ლითონის რგოლის დეფორმაციას შესატყვის ღარში ფლანგზე. შედეგად მიღებული კონტაქტური სტრესი უკიდურესად მაღალია, აყალიბებს გაჟონვისგან მჭიდრო ლუქს, რომელსაც შეუძლია შეიცავდეს სითხეებს 20000 psi-მდე ზეწოლისა და კრიოგენურიდან 600°C-მდე ტემპერატურაზე. რგოლის სახსარი არის კრიტიკული კომპონენტი ისეთ ინდუსტრიებში, როგორიცაა ნავთობი და გაზი, ნავთობქიმიური და ელექტროენერგიის გამომუშავება.
ბეჭედი ერთობლივი შუასადებების მშენებლობა ზუსტი ინჟინერიის დადასტურებაა. იგი იწყება შესაბამისი მასალის შერჩევით, რომელიც, როგორც წესი, არის მაღალი სიმტკიცის ლითონი ან შენადნობი, როგორიცაა ნახშირბადოვანი ფოლადი, უჟანგავი ფოლადი, ინკონელი ან მონელი. შემდეგ მასალა მუშავდება სასურველ პროფილში - ოვალური ან რვაკუთხა - CNC სახამებლის ან მსგავსი ზუსტი დამუშავების პროცესის გამოყენებით. შუასადებების კრიტიკული ზომებია გარე დიამეტრი (OD), შიდა დიამეტრი (ID), სიგანე და სიმაღლე, რომლებიც ზუსტად უნდა ემთხვეოდეს ფლანგური ღარის ზომებს. შუასადებების მასალის სიხისტე ასევე მნიშვნელოვანია, რადგან ის უნდა იყოს უფრო რბილი, ვიდრე ფლანგის მასალა, რათა უზრუნველყოს შუასადების დეფორმაცია და დალუქვა ფლანგის ღარზე.
ჩვენი ქარხანაNingbo Kaxite Sealing Materials Co., Ltd.იყენებს მოწინავე CNC დამუშავებისა და დაფქვის აღჭურვილობას ბეჭდის სახსრის შუასადებების დასამზადებლად ყველაზე მჭიდრო ტოლერანტობამდე. ჩვენ უზრუნველვყოფთ, რომ ზედაპირის დასრულება, კონცენტრულობა და შუასადებების საერთო გეომეტრია აკმაყოფილებს API 6A, ASME B16.20 და სხვა შესაბამისი სტანდარტების მკაცრ მოთხოვნებს. თითოეული რგოლის სახსრის შუასადებები შემოწმდება და შემოწმებულია, რათა დარწმუნდეს, რომ იგი აკმაყოფილებს განაცხადის სპეციფიკურ მოთხოვნებს, მათ შორის მასალის შემადგენლობას, სიმტკიცეს და განზომილების სიზუსტეს. ხარისხისადმი ჩვენი ერთგულება უზრუნველყოფს, რომ ჩვენი რგოლის სახსრის შუასადებები უზრუნველყოფენ საიმედო, გრძელვადიან დალუქვას, თუნდაც ყველაზე მოთხოვნად მაღალი წნევის პირობებში.
რგოლის სახსრის დალუქვის მექანიზმი ემყარება ლითონ-ლითონთან კონტაქტის პრინციპს. ფლანგის ჭანჭიკების დაჭიმვისას, რგოლის სახსრის შუასადებები შეკუმშულია ფლანგების ორ ღარს შორის. შუასადებების პროფილი ისეა შექმნილი, რომ ის დაუკავშირდეს ღარს კონკრეტულ, მაღალი დაძაბულობის წერტილებში. ჭანჭიკის ბრუნვის გაზრდისას, შუასადებების მასალა ოდნავ დეფორმირდება - პროცესი, რომელიც ცნობილია როგორც დაცემა - შეესაბამება ღარის ფორმას და ქმნის ძალიან მაღალ კონტაქტურ სტრესს. ეს ლოკალიზებული წნევა, რომელიც შეიძლება მიაღწიოს რამდენიმე ასეულ ათას psi-ს, საკმარისია მაღალი შიდა წნევის პირობებშიც კი გაჟონვისგან მჭიდრო ლუქის შესაქმნელად. დალუქვის გასაღები არის ის, რომ შუასადებების მასალა უნდა იყოს უფრო რბილი, ვიდრე ფლანგის მასალა. ეს უზრუნველყოფს შუასადების დეფორმაციას და შესაბამისობაში მოყვანას ფლანგის ღართან, ვიდრე ფლანგური ღარი დეფორმირებული იყოს შუასადებისთვის.
ბეჭედი არის თვითმმართველობის ენერგიით გამაძლიერებელი დიზაინი: როგორც ფლანგში შიდა წნევა იზრდება, წნევა მოქმედებს შუასადზე, აიძულებს მას უფრო მჭიდროდ შევიდეს ღარში. ეს ზრდის კონტაქტურ წნევას, აუმჯობესებს დალუქვას. ეს თვითგამაძლიერებელი ფუნქცია არის მიზეზი იმისა, რომ რგოლის სახსრის შუასადებები ასე საიმედოა მაღალი წნევის დროს. ბეჭედი ასევე მდგრადია თერმული ციკლის მიმართ, რომელიც ხშირია მაღალტემპერატურულ პროგრამებში. ლითონ-ლითონიანი ლუქი ინარჩუნებს თავის მთლიანობას მაშინაც კი, როდესაც ფლანგებისა და შუასადებების მასალები აფართოებს და იკუმშება სხვადასხვა სიჩქარით. თუმცა, აუცილებელია, რომ ფლანგების ჭანჭიკები სათანადოდ იყოს მობრუნებული, რათა მიაღწიოთ საჯდომის სწორ სტრესს. ბრუნვის ნაკლებობა გამოიწვევს არასაკმარის კონტაქტურ წნევას და გაჟონვას, ხოლო გადაჭარბებულმა ბრუნვამ შეიძლება დააზიანოს შუასადებები ან ფლანგების ღარი.
ქვემოთ მოყვანილი ცხრილი აჯამებს რგოლის სახსრის დალუქვის პროცესის ძირითად ეტაპებს.
| სცენა | მოქმედება | შედეგი |
| ეტაპი 1: საწყისი კონტაქტი | შუასადებები მოთავსებულია ფლანგის ღარში | შუასადებები ხვდება ღართან კონკრეტულ წერტილებში |
| ეტაპი 2: წინასწარ ჩატვირთვა | ჭანჭიკები იკვრება მითითებულ ბრუნვამდე | შუასადებები შეკუმშულია, რაც ქმნის მაღალ კონტაქტურ სტრესს |
| ეტაპი 3: მოსავლიანობა | შუასადებების მასალა ოდნავ დეფორმირდება | შუასადებები შეესაბამება ღარის ფორმას |
| ეტაპი 4: დალუქვა | მიიღწევა მაღალი კონტაქტის წნევა | იქმნება გაჟონვაგამძლე ბეჭედი |
| ეტაპი 5: წნევის ენერგია | შიდა წნევა იზრდება | ზეწოლა აიძულებს უფრო მჭიდროდ შეიყვანოს შუასადებები ღარში, რაც აძლიერებს დალუქვას |
Kaxite-ში ჩვენ გვესმის სათანადო ინსტალაციისა და ჭანჭიკის ბრუნვის მნიშვნელობა რგოლის ერთობლივი შუასადებების შესრულებისთვის. ჩვენ ვაწვდით დეტალურ ინსტალაციას და ბრუნვის მითითებებს ჩვენს მომხმარებლებს, რაც უზრუნველყოფს შუასადის სწორად დაჯდომას და ბეჭდის დამაგრებას. ჩვენ ასევე ვთავაზობთ შუასადებების მასალებს და პროფილებს, რომლებიც შეესაბამება სხვადასხვა აპლიკაციის სპეციფიკურ მოთხოვნებს. ჩვენი ტექნიკური გუნდი ხელმისაწვდომია, რათა დაეხმაროს რგოლის სახსრის შუასადებების შერჩევასა და დამონტაჟებას, რაც უზრუნველყოფს მათ საიმედო, გრძელვადიან დალუქვას.
რგოლის ერთობლივი შუასადებები ხელმისაწვდომია ორ ძირითად პროფილში: რვაკუთხა და ოვალური. ამ პროფილებს შორის არჩევანი განპირობებულია ფლანგის დიზაინით, განაცხადის მოთხოვნებით და ინსტალაციის მეთოდით. რვაკუთხა რგოლის სახსრის შუასადები ყველაზე გავრცელებული ტიპია. მას აქვს რვაკუთხა განივი, რომელიც უზრუნველყოფს რვა პუნქტიან კონტაქტს ფლანგის ღართან. რვაკუთხა ფორმა უზრუნველყოფს უფრო სტაბილურ და უსაფრთხო დალუქვას, რადგან საკონტაქტო წერტილები უფრო თანაბრად არის განაწილებული შუასადებების გარშემო. რვაკუთხა შუასადებები უპირატესი პროფილია მაღალი წნევის მქონე აპლიკაციების უმეტესობისთვის, რადგან ის უზრუნველყოფს დალუქვის მაღალ შესრულებას და ნაკლებად სავარაუდოა, რომ განადგურდეს ინსტალაციის დროს.
ოვალური რგოლის სახსრის შუასადებები აქვს ოვალური განივი, რომელიც უზრუნველყოფს ორპუნქტიან კონტაქტს ფლანგის ღართან. ოვალური შუასადებები უფრო ძველი დიზაინია და ის ნაკლებად გამოიყენება, ვიდრე რვაკუთხა შუასადებები. ოვალური შუასადებები, როგორც წესი, გამოიყენება ისეთ აპლიკაციებში, სადაც არსებობს შუასადების ზედმეტად შეკუმშვის რისკი, რადგან ოვალური პროფილი უფრო მეტ ადგილს ანიჭებს ფლანგების ჭანჭიკების გამკაცრებას შუასადებების დაზიანების გარეშე. თუმცა, რვაკუთხა შუასადებები გთავაზობთ დალუქვის მაღალ შესრულებას, განსაკუთრებით მაღალ წნევასა და ტემპერატურაზე, და ეს არის სასურველი არჩევანი ახალი დანადგარების უმეტესობისთვის.
არჩევანი ოვალურ და რვაკუთხა რგოლურ სახსრებს შორის არ არის თვითნებური. ფლანგის ღარი უნდა იყოს დაპროექტებული ისე, რომ მიიღოს კონკრეტული პროფილი. რვაკუთხა შუასადებები სწორად არ ჯდება ოვალურ ღარში და პირიქით. შემდეგი ცხრილი ასახავს ორ პროფილს შორის ძირითადი განსხვავებების შეჯამებას.
| ფუნქცია | რვაკუთხა რგოლი ერთობლივი შუასადებები | ოვალური ბეჭედი ერთობლივი შუასადებები |
| კვეთა | რვაკუთხა (კონტაქტის რვა წერტილი) | ოვალური (კონტაქტის ორი წერტილი) |
| დალუქვის შესრულება | უმაღლესი, უზრუნველყოფს უფრო სტაბილურ ბეჭედს | ადეკვატური, მაგრამ ნაკლებად სტაბილური ვიდრე რვაკუთხა |
| განაცხადი | ყველაზე მაღალი წნევის აპლიკაციები | ძველი დიზაინები, აპლიკაციები ზედმეტი შეკუმშვის რისკით |
| ინსტალაცია | მოითხოვს ფრთხილად განლაგებას, ნაკლებად მიდრეკილია განლაგებისკენ | უფრო მგრძნობიარეა ინსტალაციის დროს განლაგებისკენ |
| ხელმისაწვდომობა | უფრო ხშირად ხელმისაწვდომია | ნაკლებად გავრცელებული, ხშირად სპეციალური შეკვეთა |
პროფილის გარდა, ბეჭდის სახსრის შუასადებები ასევე ხელმისაწვდომია სხვადასხვა სტილში, მათ შორის ტიპის R, ტიპის RX და ტიპის BX. ტიპი R არის სტანდარტული რგოლის სახსრის შუასადებები, შექმნილია სტანდარტული API 6A და ASME B16.20 ფლანგებისთვის. ტიპი RX და ტიპი BX არის წნევით ენერგიული შუასადებები, რომლებიც შექმნილია მაღალი წნევის გამოყენებისთვის. ტიპის BX შუასადებები გამოიყენება უფრო მაღალი წნევის კლასის ფლანგებით. ჩვენი ქარხანა Kaxite-ში აწარმოებს ყველა სტანდარტული რგოლის სახსრის პროფილებსა და სტილებს, რაც უზრუნველყოფს, რომ ჩვენ შეგვიძლია დავაკმაყოფილოთ ნებისმიერი განაცხადის მოთხოვნები.
მასალის შერჩევა გადამწყვეტი ფაქტორია ბეჭედი ერთობლივი შუასადებების მუშაობისა და საიმედოობისთვის. მასალა უნდა იყოს თავსებადი პროცესის სითხესთან, გაუძლოს სამუშაო ტემპერატურასა და წნევას და მდგრადი იყოს კოროზიისა და ეროზიის მიმართ. მასალის სიხისტე ასევე მნიშვნელოვანი საკითხია: შუასადებები უნდა იყოს უფრო რბილი, ვიდრე ფლანგის მასალა, რათა უზრუნველყოს, რომ მას შეუძლია დეფორმირება და შეესაბამებოდეს ფლანგების ღარს. ამ მიზეზით, სწორი მასალის შერჩევა არის ფაქტორების ფრთხილად ბალანსი და არ არსებობს ერთი "საუკეთესო" მასალა ყველა აპლიკაციისთვის. ქვემოთ მოცემულ ცხრილში მოცემულია ყველაზე გავრცელებული მასალების შეჯამება, რომლებიც გამოიყენება რგოლის სახსრებისთვის.
| მასალა | მაქს. ტემპერატურა (°C) | ძირითადი თვისებები | ტიპიური აპლიკაციები |
| ნახშირბადოვანი ფოლადი | 500 | დაბალი ღირებულება, კარგი სიძლიერე, შეზღუდული კოროზიის წინააღმდეგობა | ზოგადი დანიშნულება, დაბალი კოროზიის გარემო |
| უჟანგავი ფოლადი 304 | 600 | კარგი კოროზიის წინააღმდეგობა, ზომიერი სიძლიერე | ქიმიური გადამამუშავებელი, კვების მრეწველობა |
| უჟანგავი ფოლადი 316 | 600 | უმაღლესი კოროზიის წინააღმდეგობა, განსაკუთრებით ქლორიდების მიმართ | საზღვაო გარემო, ქიმიური ქარხნები |
| უჟანგავი ფოლადი 321 | 600 | კარგი კოროზიის წინააღმდეგობა, სტაბილიზირებულია ტიტანით | მაღალი ტემპერატურის პროგრამები, თერმული ციკლი |
| ინკონელი 625 | 1000 | შესანიშნავი მაღალი ტემპერატურის სიმტკიცე, კოროზიის წინააღმდეგობა | მაღალი ტემპერატურის, მაღალი წნევის, კოროზიული გარემო |
| Monel 400 | 600 | შესანიშნავი კოროზიის წინააღმდეგობა, განსაკუთრებით ზღვის წყალში | საზღვაო აპლიკაციები, ოფშორული |
| Hastelloy C-276 | 1000 | შესანიშნავი კოროზიის წინააღმდეგობა, განსაკუთრებით მჟავე გარემოში | ქიმიური დამუშავება, აგრესიული მჟავები |
მასალის შემადგენლობის გარდა, მითითებულია შუასადებების მასალის სიმტკიცე. იმისათვის, რომ რგოლის სახსარი ეფექტურად დალუქოს, ის უფრო რბილი უნდა იყოს, ვიდრე ფლანგის მასალა. სიხისტეში განსხვავება, როგორც წესი, არის მინიმუმ 30 HB (ბრინელის სიხისტე). ეს უზრუნველყოფს შუასადების დეფორმაციას და შესაბამისობაში მოყვანას ფლანგის ღართან, ვიდრე ფლანგური ღარი დეფორმირებული იყოს შუასადებისთვის. მასალა ასევე უნდა იყოს სერტიფიცირებული, რათა უზრუნველყოს, რომ მისი ქიმიური შემადგენლობა და მექანიკური თვისებები აკმაყოფილებს საჭირო სპეციფიკაციებს. ჩვენი ქარხნის რგოლის სახსრის შუასადებები დამზადებულია უმაღლესი ხარისხის მასალებით და სრულად იკვლევს წისქვილის სერთიფიკატებს.
Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ ვაგროვებთ Ring Joint Gasket მასალების ფართო ასორტიმენტს ჩვენი მომხმარებლების მოთხოვნილებების დასაკმაყოფილებლად. ჩვენ ასევე გთავაზობთ მასალების მორგებულ შერჩევას და შეგვიძლია მოგაწოდოთ მითითებები საუკეთესო მასალის შესახებ თქვენი კონკრეტული განაცხადისთვის. ჩვენი საინჟინრო გუნდი ხელმისაწვდომია მატერიალური მოთხოვნების განსახილველად და დაგეხმაროთ შეარჩიოთ შესაბამისი რგოლის სახსარი თქვენი მაღალი წნევის ფლანჯისთვის.
ბეჭდის სახსრის შუასადებების საიმედო მუშაობის უზრუნველსაყოფად, აუცილებელია ტექნიკური პარამეტრების მთელი რიგის დაზუსტება და კონტროლი. ეს სპეციფიკაციები განსაზღვრავს შუასადებების ზომებს, მასალის თვისებებს და შესრულების მახასიათებლებს. ყველაზე მნიშვნელოვანი სპეციფიკაციებია ზომები (OD, ID, სიგანე და სიმაღლე), მასალის ხარისხი, სიმტკიცე და ზედაპირის დასრულება. ზომები ზუსტად უნდა ემთხვეოდეს ფლანგების ღარს, რათა უზრუნველყოს სათანადო მორგება და დალუქვა. მასალის ხარისხი უნდა შეესაბამებოდეს პროცესის სითხეს და სამუშაო პირობებს. სიხისტე უნდა იყოს მითითებულ დიაპაზონში სათანადო დეფორმაციისა და დალუქვის უზრუნველსაყოფად. ზედაპირის დასრულება უნდა იყოს გლუვი და დეფექტების გარეშე გაჟონვის თავიდან ასაცილებლად.
სხვა ძირითადი მახასიათებლები მოიცავს შუასადებების წნევის რეიტინგს, რომელიც განისაზღვრება მასალისა და დიზაინის მიხედვით. წნევის მაჩვენებელი განსაზღვრავს მაქსიმალურ წნევას, რომელსაც შეუძლია გაუძლოს შუასადებები გაჟონვის გარეშე. ასევე მითითებულია ტემპერატურის რეიტინგი, რომელიც განსაზღვრავს მაქსიმალურ ტემპერატურას, რომელსაც გაუძლებს შუასადებები მისი დალუქვის თვისებების დაკარგვის გარეშე. შუასადებები ასევე შემოწმებულია იმის უზრუნველსაყოფად, რომ იგი აკმაყოფილებს შესაბამისი სტანდარტების მოთხოვნებს, როგორიცაა API 6A, ASME B16.20 და სხვა საერთაშორისო სტანდარტები. შემდეგი ცხრილი ასახავს ბეჭდის სახსრის შუასადებების ძირითადი ტექნიკური მახასიათებლების შეჯამებას.
| სპეციფიკაცია | აღწერა | ტიპიური ღირებულება/მოთხოვნილება |
| პროფილი | შუასადებების განივი ფორმა | რვაკუთხა ან ოვალური |
| გარე დიამეტრი (OD) | შუასადებების გარე დიამეტრი | ზუსტი შესატყვისი ფლანგების ღართან |
| შიდა დიამეტრი (ID) | შუასადებების შიდა დიამეტრი | ზუსტი შესატყვისი ფლანგების ღართან |
| შუასადებების სიგანე | შუასადებების განივი კვეთის სიგანე | ზუსტი შესატყვისი ფლანგების ღართან |
| შუასადებების სიმაღლე | შუასადებების კვეთის სიმაღლე | ზუსტი შესატყვისი ფლანგების ღართან |
| მასალის ხარისხი | მასალის შემადგენლობა | ნახშირბადოვანი ფოლადი, SS 304, SS 316, ინკონელი და ა.შ. |
| სიმტკიცე (HB) | ბრინელის სიმტკიცე | კონკრეტული დიაპაზონი თითოეული მასალისთვის |
| ზედაპირის დასრულება | ზედაპირის ხარისხი | გლუვი, დეფექტების გარეშე |
| წნევის რეიტინგი | მაქსიმალური წნევა, რომელსაც შეუძლია გაუძლოს შუასადებები | დამოკიდებულია მასალასა და დიზაინზე |
| ტემპერატურის რეიტინგი | მაქსიმალური ტემპერატურა, რომელსაც შეუძლია გაუძლოს შუასადებები | მასალაზეა დამოკიდებული |
| სტანდარტული | მოქმედი სტანდარტი | API 6A, ASME B16.20, DIN და ა.შ. |
ჩვენი ქარხანა Kaxite-ში აწარმოებს Ring Joint შუასადები უმაღლესი სტანდარტების მიხედვით. ჩვენ ვიყენებთ მოწინავე CNC დამუშავებისა და დაფქვის აღჭურვილობას, რათა მივაღწიოთ მჭიდრო ტოლერანტობას და გლუვ ზედაპირს, რომელიც საჭიროა საიმედო დალუქვისთვის. ჩვენ ვამოწმებთ თითოეულ შუასადას, რათა დავრწმუნდეთ, რომ ის აკმაყოფილებს საჭირო სპეციფიკაციებს, მათ შორის განზომილების სიზუსტეს, სიმტკიცეს და ზედაპირის დასრულებას. ხარისხისადმი ჩვენი ერთგულება უზრუნველყოფს, რომ ჩვენი რგოლის სახსრის შუასადებები უზრუნველყოფენ ეფექტურობასა და საიმედოობას, რაც საჭიროა ყველაზე მოთხოვნადი მაღალი წნევის აპლიკაციებში.
კითხვა 1: რა განსხვავებაა რგოლის სახსრებსა და ბრტყელ შუასადებს შორის?
პასუხი: რგოლის სახსრის შუასადებები არის მეტალის შუასადებები სპეციფიკური პროფილით (რვაკუთხა ან ოვალური), რომელიც ჯდება შესატყვის ღარში, რომელიც დამუშავებულია ფლანგზე. იგი ილუქება მეტალთან ლითონთან კონტაქტით და გამოიყენება მაღალი წნევისა და მაღალი ტემპერატურის გამოყენებისთვის. ბრტყელი შუასადებები არის ბრტყელი, არალითონური (ან მეტალიკი არალითონური საფარით) შუასადებები, რომელიც ილუქება შეკუმშვით ორ ბრტყელ ფლანგს შორის. ბრტყელი შუასადებები გამოიყენება დაბალი წნევის გამოყენებისთვის და, როგორც წესი, ნაკლებად გამძლეა, ვიდრე რგოლის სახსრები. ჩვენი ქარხანა Ningbo Kaxite Sealing Materials Co., Ltd.-ში აწარმოებს როგორც რგოლ ერთობლივ შუასადებებს, ასევე ბრტყელ შუასადებებს.
კითხვა 2: შეიძლება თუ არა რგოლის სახსრის ხელახლა გამოყენება?
პასუხი: უმეტეს შემთხვევაში, ბეჭდის სახსრის შუასადებები ხელახლა არ უნდა იქნას გამოყენებული. მას შემდეგ, რაც შუასადებები შეკუმშული და დეფორმირებულია ფლანგის ღარში, მან განიცადა პლასტიკური დეფორმაცია. შუასადებების ხელახლა გამოყენებამ შეიძლება გამოიწვიოს არასაკმარისი კონტაქტის წნევა და გაჟონვა. უსაფრთხოებისთვის კრიტიკული აპლიკაციებისთვის, სტანდარტული პრაქტიკაა, გამოიყენოთ ახალი შუასადებები ფლანგის გახსნის დროს. Ring Joint Gasket-ის ხელახლა გამოყენებადობა არ არის რეკომენდებული ინდუსტრიის სტანდარტებით, როგორიცაა API 6A და ASME B16.20.
კითხვა 3: როგორ ავირჩიო სწორი რგოლის სამაგრის მასალა ჩემი განაცხადისთვის?
პასუხი: სწორი მასალის შერჩევა დამოკიდებულია რამდენიმე ფაქტორზე: პროცესის სითხეზე, სამუშაო ტემპერატურაზე, სამუშაო წნევაზე და კოროზიული აგენტების არსებობაზე. მაგალითად, აპლიკაციებისთვის, რომლებიც მოიცავს კოროზიულ მედიას, საჭიროა კოროზიისადმი მდგრადი მასალა, როგორიცაა უჟანგავი ფოლადი ან ინკონელი. მაღალტემპერატურული გამოყენებისთვის აუცილებელია მაღალი თერმული სტაბილურობის მქონე მასალა, როგორიცაა ინკონელი ან მაღალტემპერატურული შენადნობი. ჩვენს საინჟინრო გუნდს შეუძლია მოგაწოდოთ ინსტრუქციები მასალის შერჩევის შესახებ თქვენი კონკრეტული განაცხადის მოთხოვნების საფუძველზე.
კითხვა 4: რა არის კრიტიკული ზომები რგოლის სახსრის შუასადებისთვის?
პასუხი: რგოლის სახსრის კრიტიკული ზომებია გარე დიამეტრი (OD), შიდა დიამეტრი (ID), სიგანე და სიმაღლე. ეს ზომები ზუსტად უნდა ემთხვეოდეს ფლანგის ღარის ზომებს, რათა უზრუნველყოს სათანადო მორგება და დალუქვა. ზომები, როგორც წესი, მითითებულია API 6A ან ASME B16.20 სტანდარტების შესაბამისად. რომელიმე ამ განზომილებაში შეუსაბამობამ შეიძლება გამოიწვიოს არასწორი ჯდომა და გაჟონვა.
კითხვა 5: როგორ უნდა დამონტაჟდეს რგოლის სახსრის შუასადებები?
პასუხი: სათანადო ინსტალაცია აუცილებელია რგოლის სახსრის შესასრულებლად. ფლანგების პირები და ღარი უნდა იყოს სუფთა და ნარჩენებისგან თავისუფალი. შუასადებები უნდა იყოს მოთავსებული ღარში და ცენტრში. ფლანგის ჭანჭიკები შემდეგ უნდა იყოს გამკაცრებული ვარსკვლავის ნიმუშით მითითებულ ბრუნვამდე, რაც უზრუნველყოფს შუასადებების თანაბარ შეკუმშვას. ბრუნვის მომენტი უნდა იქნას გამოყენებული მრავალ ეტაპად, რათა უზრუნველყოფილ იქნას შუასადებების სწორად დაჯდომა. ჩვენ გთავაზობთ დეტალურ ინსტალაციის ინსტრუქციებს ჩვენი რგოლის სახსრის შუასადებების საიმედო დალუქვის შესრულების უზრუნველსაყოფად.
Ring Joint Gasket არის მაღალი ხარისხის დალუქვის გადაწყვეტა, რომელიც შექმნილია ყველაზე მოთხოვნადი მაღალი წნევისა და მაღალი ტემპერატურის გამოყენებისთვის. მისი ლითონ-ლითონ დალუქვის მექანიზმი, რომელიც დაფუძნებულია ზუსტი დამუშავებული მეტალის რგოლის კონტროლირებად დეფორმაციაზე, უზრუნველყოფს დალუქვის განსაკუთრებულ მთლიანობას და საიმედოობას. სწორი პროფილის (რვაკუთხა ან ოვალური), მასალისა და ზომების შერჩევა გადამწყვეტია ოპტიმალური დალუქვის შესრულების მისაღწევად. Ring Joint Gasket არის აუცილებელი კომპონენტი ისეთი ინდუსტრიებისთვის, როგორიცაა ნავთობი და გაზი, ნავთობქიმიური და ელექტროენერგიის გამომუშავება, სადაც დალუქვის სისტემის მთლიანობა უმნიშვნელოვანესია.
Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ მზად ვართ მივაწოდოთ ჩვენს მომხმარებლებს უმაღლესი ხარისხის რგოლის სახსრების შუასადებები. ჩვენი შუასადებები დამზადებულია უმაღლესი სტანდარტების შესაბამისად, მოწინავე CNC დამუშავებისა და დაფქვის აღჭურვილობის გამოყენებით. ჩვენ ვთავაზობთ ბეჭდის სახსრის შუასადებების ყოვლისმომცველ ასორტიმენტს სხვადასხვა მასალისა და ზომის, აპლიკაციების ფართო სპექტრის მოთხოვნების დასაკმაყოფილებლად. ჩვენი ტექნიკური ექსპერტების გუნდი ხელმისაწვდომია მასალების შერჩევის, ინსტალაციისა და მოვლა-პატრონობის შესახებ რჩევისთვის.
დაუკავშირდით Ningbo Kaxite Sealing Materials Co., Ltd.-ს დღესთქვენი ბეჭდის სახსრის შუასადებების მოთხოვნების განსახილველად და იმის გასარკვევად, თუ როგორ შეუძლიათ ჩვენს პროდუქტებს საიმედო დალუქვა თქვენი მაღალი წნევის ფლანგური კავშირებისთვის.