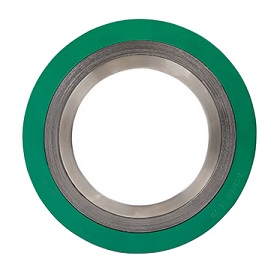
ნავთობქიმიურ ინდუსტრიაში, მაღალი წნევის ჰიდროკრეკერზე ერთი ფლანგის გაჟონვამ შეიძლება გამოიწვიოს გადაუდებელი გამორთვა, რომელიც დღეში 500,000 აშშ დოლარს უჯდება დაკარგულ წარმოებაში. ელექტროსადგურში, ორთქლის გაჟონვამ ტურბინის შესასვლელთან შეიძლება აიძულოს იძულებითი გამორთვა, რომელიც გრძელდება დღეების განმავლობაში. ეს არ არის იშვიათი მოვლენები. ისინი წარმოადგენენ დალუქვის წარუმატებლობის პირდაპირ შედეგს და წარმოადგენენ დაუგეგმავი შენარჩუნებისა და წარმოების დაკარგვის ერთ-ერთ ყველაზე მნიშვნელოვან წყაროს მძიმე ინდუსტრიაში. კომპონენტი ამ გამოწვევის ცენტრში არის შუასადებები. და შუასადები შორის, ერთმა დიზაინმა დაამტკიცა, რომ გამორჩეულად ეფექტურია ამ ძვირადღირებული წარუმატებლობის თავიდან ასაცილებლად: რგოლის ერთობლივი შუასადებები.
ბეჭედი ერთობლივი შუასადებები არის მეტალის დალუქვის ელემენტი, რომელიც გამოიყენება მაღალი წნევის, მაღალი ტემპერატურის აპლიკაციებში, სადაც საიმედოობა შეუძლებელია. რბილი შუასადებებისაგან განსხვავებით, რომლებიც ეყრდნობიან შეკუმშვის შესაძლებლობას დალუქვის შესაქმნელად, რგოლის სახსრის შუასადებები ქმნის დალუქვას ლითონ-ლითონთან ზუსტი კონტაქტის მეშვეობით შუასადასა და ღარებს შორის ფლანგების სახეებზე. ეს დიზაინი უზრუნველყოფს ბეჭედს, რომელიც მდგრადია აფეთქების მიმართ, ძალიან მდგრადია თერმული ციკლის მიმართ და შეუძლია გაუძლოს წნევას, რომელიც გაანადგურებს სხვა ტიპის შუასადებებს. შედეგი არის დაუგეგმავი მოვლისა და წარმოების დანაკარგის მკვეთრი შემცირება. ეს სტატია აგიხსნით, თუ როგორ აღწევს Ring Joint Gasket, შეისწავლის მის დიზაინს, მასალებს, მონტაჟს და შესრულებას ყველაზე მოთხოვნად ინდუსტრიულ გარემოში. Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენი ქარხანა აწარმოებსბეჭედი ერთობლივი შუასადებებიორ ათწლეულზე მეტი ხნის განმავლობაში და ჩვენ უშუალოდ ვნახეთ, თუ როგორ შეუძლია სწორი შუასადებების გარდაქმნას მცენარის საიმედოობა.
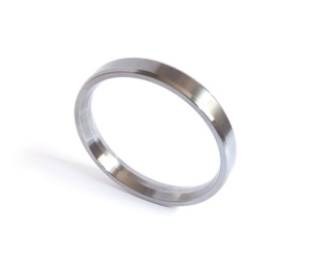
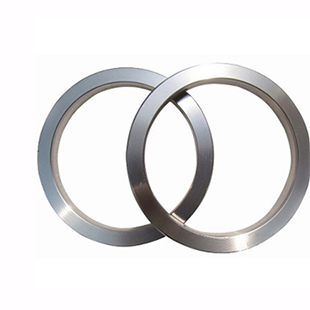
ბეჭედი ერთობლივი შუასადებები არის მყარი ლითონის დალუქვის რგოლი, რომელიც დამუშავებულია ზუსტი ზომებით და შექმნილია იმისათვის, რომ მოერგოს შესაბამის ღარში, რომელიც დამუშავებულია ფლანგების სახეებში. შუასადებები, როგორც წესი, არის ოვალური ან რვაკუთხა განივი კვეთით და ის ხელმისაწვდომია API 6A და ASME B16.20-ით განსაზღვრული სტანდარტული ზომის დიაპაზონში. როდესაც ფლანგების ჭანჭიკები გამკაცრდება, შუასადებები შეკუმშულია ორ ღარულ სახეს შორის. ლითონი ოდნავ დეფორმირდება, ქმნის მჭიდრო, ხაზთან კონტაქტის ბეჭედს. ეს ფუნდამენტურად განსხვავდება რბილი შუასადებისგან, რომელიც ეყრდნობა მასალის შეკუმშვას, რათა შეავსოს ნაკლოვანებები ფლანგის ზედაპირზე. რგოლის სახსრის შუასადებები ეყრდნობა ღარისა და შუასადებების ზუსტ გეომეტრიას, რათა შექმნას დალუქვა, რომელიც არის მტკიცე და საიმედო.
რგოლის სახსრის მთავარი უპირატესობა არის მისი წინააღმდეგობა აფეთქების მიმართ. რბილ შუასადებში, დალუქვის ელემენტი შემოიფარგლება ფლანგების პირებს შორის, მაგრამ ის არ არის მექანიკურად ჩაკეტილი ადგილზე. თუ შიდა წნევა აღემატება ჭანჭიკების შეკუმშვის ძალას, შუასადებები შეიძლება გამოვიდეს სახსრიდან - ფენომენი, რომელიც ცნობილია როგორც აფეთქება. ეს არის კატასტროფული მარცხი, რომელიც გამოყოფს პროცესის სითხეს და შეიძლება გამოიწვიოს დაზიანება ან სიკვდილი. რგოლის სახსრის შუასადებები ვერ აფეთქდება, რადგან ის მექანიკურად არის ჩაკეტილი ღარში. ღარი მოქმედებს როგორც შემაკავებელი ჭურჭელი და შუასადებები შეკუმშულია მასში. მაშინაც კი, თუ ჭანჭიკის დატვირთვა დაიკარგება, შუასადებები რჩება ადგილზე და ინარჩუნებს ლუქს. ეს არის კრიტიკული უსაფრთხოების ფუნქცია მაღალი წნევის აპლიკაციებში.
ქვემოთ მოყვანილი ცხრილი ადარებს Ring Joint შუასადები და რბილი შუასადებების დიზაინის მახასიათებლებს და შესრულების მახასიათებლებს.
| ფუნქცია | ბეჭედი ერთობლივი შუასადებები | რბილი შუასადებები (ფურცელი) |
| დალუქვის მექანიზმი | ლითონ-ლითონ ხაზის კონტაქტი | რბილი მასალის შეკუმშვა |
| აფეთქების წინააღმდეგობა | შესანიშნავი (მექანიკურად დაჭერილი) | ცუდი (შეიძლება გაწურვა) |
| წნევის რეიტინგი | 10000 psi-მდე (690 ბარი) | 1000 psi-მდე (69 ბარი) |
| ტემპერატურის რეიტინგი | 1000°C-მდე (დამოკიდებულია მასალაზე) | 500°C-მდე (დამოკიდებულია მასალაზე) |
| მრავალჯერადი გამოყენება | არ არის რეკომენდებული | არ არის რეკომენდებული |
| ტიპიური აპლიკაციები | ჭაბურღილები, მილსადენები, გადამამუშავებელი ქარხნები, ელექტროსადგურები | ზოგადი სამრეწველო მილები, დაბალი წნევის სისტემები |
რგოლის ერთობლივი შუასადებების დიზაინი სტანდარტიზებულია ურთიერთშემცვლელობის უზრუნველსაყოფად. ყველაზე გავრცელებული სტილებია R ტიპი (ოვალური ან რვაკუთხა), RX ტიპი (უფრო მაღალი წნევისთვის) და BX ტიპი (ძალიან მაღალი წნევისთვის). თითოეულ სტილს აქვს ღარების სპეციფიკური გეომეტრია და წნევის ნიშანი. ზეNingbo Kaxite Sealing Materials Co., Ltd., ჩვენ ვაწარმოებთ სამივე სტილს მასალების მრავალფეროვნებაში, სხვადასხვა აპლიკაციის მოთხოვნების დასაკმაყოფილებლად.
ბეჭდის სახსრის შუასადებების ლითონიდან ლითონთან დალუქვა არის მისი უნარი, თავიდან აიცილოს აფეთქება და გაჟონვა. როდესაც ფლანგების ჭანჭიკები გამკაცრებულია, შუასადებები შეკუმშულია ღარების პირებზე. საწყისი კონტაქტი არის ხაზის კონტაქტი - შუასადებების მრუდი ზედაპირი ხვდება ღარის ბრტყელ ზედაპირს. ჭანჭიკის დატვირთვის მატებასთან ერთად, კონტაქტის ხაზში ლითონი დეფორმირდება პლასტიკურად, რაც ქმნის უფრო ფართო კონტაქტურ არეალს. ეს დეფორმაცია შემოიფარგლება ძალიან მცირე რეგიონში და ის ქმნის ლუქს, რომელიც არის მჭიდრო და ელასტიური. ბეჭედი მჭიდროა, რადგან ლითონ-ლითონთან კონტაქტი გამორიცხავს მიკროსკოპულ ხარვეზებს, რაც სითხის გაქცევის საშუალებას იძლევა. ის ელასტიურია, რადგან შუასადის და ფლანგის ელასტიური დეფორმაცია საშუალებას აძლევს სახსარს მოაწყოს მცირე მოძრაობები კონტაქტის დაკარგვის გარეშე.
ღარის გეომეტრია გადამწყვეტია ბეჭდის მუშაობისთვის. ღარი დამუშავებულია ზუსტი კუთხით (როგორც წესი, 23° R ტიპის შუასადები) და სიღრმეზე. როდესაც შუასადებები შეკუმშულია, ღარის შეკვრის მოქმედება აიძულებს შუასადებების მასალას მჭიდრო კონტაქტში შევიდეს ღარების პირებთან. ეს ქმნის ბეჭედს, რომელიც უფრო მჭიდრო ხდება წნევის მატებასთან ერთად. ეს ცნობილია, როგორც ზეწოლით ენერგიული ლუქი. რაც უფრო მაღალია შიდა წნევა, მით უფრო ძლიერდება შუასადებები ღარულ პირებთან და მით უფრო მჭიდრო ხდება დალუქვა. ეს არის რბილი შუასადებების საპირისპირო, რომელიც შეიძლება იძულებით გამოვიდეს სახსრიდან მაღალი წნევით. ქვემოთ მოყვანილი ცხრილი გვიჩვენებს ურთიერთობას შიდა წნევასა და დალუქვის ძალას შორის ბეჭდის სახსრის შუასადებისთვის.
| შიდა წნევა (ბარი) | დალუქვის ძალა (N/მმ) | საკონტაქტო სტრესი (MPa) |
| 100 | 250 | 150 |
| 200 | 450 | 270 |
| 400 | 850 | 510 |
| 600 | 1250 | 750 |
| 800 | 1650 | 990 |
წნევით ენერგიული ლუქი არის ის, რაც ხდის ბეჭდის სახსრის ეფექტურს აფეთქების თავიდან ასაცილებლად. მაშინაც კი, თუ ჭანჭიკის დატვირთვა მცირდება თერმული გაფართოების ან მოდუნების გამო, შიდა წნევა აგრძელებს ბეჭდის ენერგიას. ეს არის კრიტიკული უსაფრთხოების ფუნქცია მაღალი წნევის აპლიკაციებში. ჩვენს ქარხანაში, ჩვენ ვამოწმებთ რგოლის სახსრის შუასადებების თითოეულ პარტიას, რათა შევამოწმოთ მათი ზეწოლით ენერგიული დალუქვის მოქმედება. ჩვენ ვიყენებთ ჰიდრავლიკურ სატესტო მოწყობილობას, რომელიც ახდენს შიდა წნევას სატესტო ფლანგზე და ზომავს გაჟონვის სიჩქარეს. ჩვენი შუასადებები მუდმივად აღწევენ გაჟონვის სიხშირეს, რომელიც საკმაოდ დაბალია API 6A და ASME B16.20-ის დასაშვებ ზღვრებზე.
მასალა, საიდანაც მზადდება რგოლის სახსარი, განსაზღვრავს მის უნარს გაუძლოს გამოყენების კოროზიულ და თერმულ პირობებს. არასწორი მასალისგან დამზადებული შუასადებები ნაადრევად გაფუჭდება, რაც გამოიწვევს დაუგეგმავ შენარჩუნებას და წარმოების დაკარგვას. Ring Joint შუასადები ყველაზე გავრცელებული მასალებია რბილი რკინა, დაბალნახშირბადოვანი ფოლადი, უჟანგავი ფოლადი (304, 316, 321) და ეგზოტიკური შენადნობები, როგორიცაა Inconel, Monel და Hastelloy. თითოეულ მასალას აქვს ტემპერატურისა და კოროზიის წინააღმდეგობის სპეციფიკური დიაპაზონი. მასალის შერჩევა უნდა ეფუძნებოდეს პროცესის სითხეს, ოპერაციულ ტემპერატურას და საჭირო მომსახურების ხანგრძლივობას.
რბილი რკინა ყველაზე ეკონომიური მასალაა და შესაფერისია დაბალი ტემპერატურის, არაკოროზიული გამოყენებისთვის. დაბალნახშირბადოვანი ფოლადი გამოიყენება ოდნავ უფრო მომთხოვნი აპლიკაციებისთვის. უჟანგავი ფოლადი 304 და 316 არის ინდუსტრიის სამუშაო ცხენები, გვთავაზობენ კარგ კოროზიის წინააღმდეგობას და მაღალი ტემპერატურის სიძლიერეს. უჟანგავი ფოლადი 321 სტაბილიზებულია ტიტანით, რათა თავიდან აიცილოს მარცვლოვანი კოროზია მაღალ ტემპერატურაზე. Inconel და Monel გამოიყენება ყველაზე აგრესიულ გარემოში, როგორიცაა ქლორიდების ან მაღალი ტემპერატურის ორთქლის შემცველი გარემო. ქვემოთ მოყვანილი ცხრილი გვაწვდის სახელმძღვანელოს ტემპერატურულ და კოროზიის საზღვრებზე ჩვეულებრივი რგოლის სახსრის მასალების.
| მასალა | მაქს. ტემპერატურა (°C) | კოროზიის წინააღმდეგობა | ტიპიური აპლიკაციები |
| რბილი რკინა | 400 | ღარიბი | დაბალი წნევის, არაკოროზიული სერვისები |
| დაბალი ნახშირბადის ფოლადი | 500 | სამართლიანი | ზოგადი სამრეწველო მილები |
| უჟანგავი ფოლადი 304 | 700 | კარგი | გადამამუშავებელი და ნავთობქიმიური სერვისების უმეტესობა |
| უჟანგავი ფოლადი 316 | 800 | ძალიან კარგი | კოროზიული გარემო, მაღალი ტემპერატურის ორთქლი |
| უჟანგავი ფოლადი 321 | 900 | ძალიან კარგი | მაღალი ტემპერატურის აპლიკაციები |
| ინკონელი 625 | 1000 | შესანიშნავი | ექსტრემალური ტემპერატურა, ძალიან კოროზიული |
| Monel 400 | 800 | შესანიშნავი | ქლორიდის შემცველი გარემო |
სწორი მასალის შერჩევა კრიტიკული საინჟინრო გადაწყვეტილებაა. შუასადებები, რომელიც არ არის რეზისტენტული პროცესის სითხის მიმართ, კოროზირდება, დაკარგავს დალუქვის შესაძლებლობას და პოტენციურად დააბინძურებს პროცესს. შუასადებები, რომელიც არ არის შეფასებული ოპერაციული ტემპერატურისთვის, რბილდება ან იკეცება, დაკარგავს წინასწარ დატვირთვას და გაჟონვის საშუალებას იძლევა. Kaxite-ში ჩვენ მჭიდროდ ვთანამშრომლობთ ჩვენს მომხმარებლებთან, რათა შევარჩიოთ ოპტიმალური მასალა თითოეული აპლიკაციისთვის. ჩვენ ვინახავთ მატერიალური თავსებადობის ყოვლისმომცველ მონაცემთა ბაზას და შეგვიძლია მივაწოდოთ კონკრეტული რეკომენდაციები პროცესის პირობებზე დაყრდნობით. ეს სერვისი არის ერთ-ერთი გზა, რომლითაც ჩვენს მომხმარებლებს ვეხმარებით, შეამცირონ დაუგეგმავი ტექნიკური მომსახურება და წარმოების დანაკარგები.
მსოფლიოში ყველაზე გამძლე ბეჭდის სახსრის შუასადებები გაფუჭდება, თუ ის სწორად არ არის დაინსტალირებული. ინსტალაცია გადამწყვეტი ფაქტორია ბეჭდის საიმედოობისთვის. ინსტალაციის ყველაზე გავრცელებული შეცდომებია: უკვე შეკუმშული შუასადებების ხელახლა გამოყენება, დამუშავების დროს შუასადებების დაზიანება, ღარის გაწმენდა და ჭანჭიკის არათანაბარი ბრუნვის გამოყენება. თითოეულმა ამ შეცდომამ შეიძლება გამოიწვიოს ნაადრევი უკმარისობა. სათანადო ინსტალაცია არის სისტემატური პროცესი, რომელიც უნდა დაიცვან ყურადღებით.
პირველი ნაბიჯი არის შუასადებების და ღარის შემოწმება. შუასადებები არ უნდა იყოს ისეთი დეფექტებისგან, როგორიცაა ნაკაწრები, ნაკაწრები ან კოროზია. ღარი უნდა იყოს სუფთა, მშრალი და ყოველგვარი ნამსხვრევებისგან ან ძველი შუასადებების მასალისგან თავისუფალი. ღარის ნებისმიერი დაზიანება გადაეცემა შუასადგომზე, რაც ხელს უშლის სათანადო დალუქვას. მეორე ნაბიჯი არის შუასადებების დაყენება ღარში. შუასადებები სიფრთხილით უნდა იქნას გამოყენებული, რათა თავიდან აიცილოთ დაზიანება. ის უნდა მოთავსდეს ღარში და შემოწმდეს, რომ სწორად დაჯდეს. მესამე ნაბიჯი არის ფლანგების გასწორება. ფლანგები უნდა იყოს პარალელური და გასწორებული მითითებულ ტოლერანტებზე. არასწორი განლაგება გამოიწვევს შუასადებების არათანაბარ დატვირთვას და შეიძლება გამოიწვიოს გაჟონვა.
მეოთხე ნაბიჯი არის ჭანჭიკების გამკაცრება. ეს უნდა გაკეთდეს ვარსკვლავით ან ჯვარედინი ნიმუშით, მრავალჯერადი უღელტეხილით, თანაბარი დატვირთვის უზრუნველსაყოფად. ბოლო ჭანჭიკის ბრუნვა უნდა იყოს ფლანგის მწარმოებლის სპეციფიკაციების შესაბამისად. აუცილებელია კალიბრირებული ბრუნვის გასაღების გამოყენება. ქვემოთ მოცემულ ცხრილში მოცემულია ინსტალაციის ნაბიჯების შეჯამება და შესამოწმებელი ძირითადი პუნქტები.
| ნაბიჯი | მოქმედება | გასაღების შემოწმება |
| 1 | შეამოწმეთ შუასადებები და ღარი | არანაირი დეფექტი, სუფთა და მშრალი |
| 2 | დააინსტალირეთ შუასადებები ღარში | სათანადოდ მჯდომარე |
| 3 | ფლანგების გასწორება | პარალელურად და ცენტრში |
| 4 | დაჭერით ჭანჭიკები ვარსკვლავის ნიმუშით | მრავალჯერადი პასები, ბრუნვის მომენტიც კი |
| 5 | ბრუნვის საბოლოო შემოწმება | სპეციფიკაციის მიხედვით |
ჩვენს ქარხანაში ჩვენ ვაწვდით დეტალურ სამონტაჟო ინსტრუქციებს ყოველი რგოლის სახსრის შუასადებებით, რომლებსაც ჩვენ ვაგზავნით. ჩვენ ასევე ვთავაზობთ ადგილზე ინსტალაციის ტრენინგს ჩვენს მომხმარებლებს. ჩვენი ტექნიკური გუნდი მზად არის დაგეხმაროთ ინსტალაციის ნებისმიერ შეკითხვაზე. ამ პროცედურების დაცვით, ჩვენს მომხმარებლებს შეუძლიათ უზრუნველყონ, რომ მათი რგოლის ერთობლივი შუასადებები უზრუნველყოფენ გრძელვადიან საიმედოობას, რაც აუცილებელია დაუგეგმავი მოვლისა და წარმოების დანაკარგების შესამცირებლად.
ბეჭედი ერთობლივი შუასადებები-ის საკუთრების მთლიანი ღირებულება (TCO) მოიცავს საწყის შესყიდვის ფასს, ინსტალაციის ღირებულებას, ტექნიკური მომსახურების ღირებულებას და გაუმართაობის ღირებულებას. მიუხედავად იმისა, რომ ბეჭდის სახსრის სამაგრის საწყისი შესყიდვის ფასი უფრო მაღალია, ვიდრე რბილი შუასადებების, TCO ხშირად უფრო დაბალია, რადგან რგოლის სახსრის შუასადებები უფრო დიდხანს ძლებს და ნაკლებად ხშირად იშლება. რბილი შუასადებების ერთჯერადი უკმარისობა შეიძლება ასობით ათასი დოლარი დაჯდეს დაკარგულ წარმოებაში, ხოლო ბეჭედი ერთობლივი შუასადებები შეიძლება თავიდან აიცილოს ეს წარუმატებლობა. ქვემოთ მოყვანილი ცხრილი ასახავს ბეჭდის სახსრის და რბილი შუასადებების TCO-ს შედარებას 10 წლის განმავლობაში.
| ღირებულების კომპონენტი | ბეჭედი ერთობლივი შუასადებები | რბილი შუასადებები |
| საწყისი შესყიდვის ფასი (ერთეულზე) | $50 | $10 |
| ჩანაცვლების რაოდენობა (10 წელი) | 2 | 6 |
| მთლიანი შესყიდვის ღირებულება | $100 | $60 |
| სამონტაჟო სამუშაოები (10 წელი) | $200 | $600 |
| წარუმატებლობის ღირებულება (10 წელი) | $0 | $50000 |
| საკუთრების მთლიანი ღირებულება | $300 | $50,660 |
ცხრილიდან ჩანს, რომ ბეჭდის სახსრის შუასადებების TCO მნიშვნელოვნად დაბალია, ვიდრე რბილი შუასადებები, მიუხედავად მაღალი საწყისი შესყიდვის ფასისა. დანაზოგი მოდის ჩანაცვლების შემცირებული რაოდენობის, ინსტალაციის დაბალი შრომისა და მარცხის ხარჯების აღმოფხვრის შედეგად. ეს არის ეკონომიკური არგუმენტი რგოლის ერთობლივი შუასადებების გამოყენებისთვის მაღალი წნევის, მაღალი ტემპერატურის აპლიკაციებში. ერთი მარცხის ღირებულება ბევრად აღემატება თავად შუასადებების ღირებულებას. Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ ვეხმარებით ჩვენს მომხმარებლებს გამოთვალონ მათი დალუქვის გადაწყვეტილებების TCO. ჩვენ გვჯერა, რომ Ring Joint Gasket არის ყველაზე ეკონომიური გადაწყვეტა მომთხოვნი აპლიკაციებისთვის.
კითხვა 1: შეიძლება თუ არა ბეჭდის სახსრის ხელახალი გამოყენება მისი შეკუმშვის შემდეგ?
პასუხი: არა, ბეჭედი ერთობლივი შუასადებები არ უნდა იქნას გამოყენებული. მას შემდეგ, რაც შუასადებები შეკუმშულია, მან განიცადა პლასტიკური დეფორმაცია და გამკვრივდა. მისი ხელახალი გამოყენება არ იძლევა საიმედო დალუქვას. შუასადებები უნდა შეიცვალოს ყოველ ჯერზე, როცა იხსნება ფლანგი. ეს არის უსაფრთხოების კრიტიკული პრაქტიკა. Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ რეკომენდაციას ვუწევთ ჩვენს მომხმარებლებს შეინახონ სათადარიგო შუასადებების ადეკვატური მარაგი, რათა უზრუნველყონ, რომ მათ არ გაუჩნდეთ ცდუნება გადაუდებელ შემთხვევებში ხელახლა გამოიყენონ შუასადებები.
კითხვა 2: როგორ ავირჩიო სწორი მასალა რგოლის სახსრებისთვის?
პასუხი: მასალის შერჩევა დამოკიდებულია პროცესის სითხეზე, სამუშაო ტემპერატურაზე და საჭირო კოროზიის წინააღმდეგობაზე. დაბალ ტემპერატურაზე, არაკოროზიული გამოყენებისთვის საკმარისია რბილი რკინა ან დაბალნახშირბადოვანი ფოლადი. ქარხნისა და ნავთობქიმიური გამოყენების უმეტესობისთვის რეკომენდებულია უჟანგავი ფოლადი 304 ან 316. მაღალი ტემპერატურის ან ძალიან კოროზიული გამოყენებისთვის შეიძლება საჭირო გახდეს ეგზოტიკური შენადნობები, როგორიცაა Inconel ან Monel. ჩვენს ტექნიკურ ჯგუფს შეუძლია მოგაწოდოთ კონკრეტული რეკომენდაციები თქვენი პროცესის პირობებიდან გამომდინარე.
კითხვა 3: რა განსხვავებაა R ტიპის, RX ტიპისა და BX ტიპის ბეჭდის სახსრებს შორის?
პასუხი: R ტიპი არის სტანდარტული ოვალური ან რვაკუთხა შუასადებები, რომლებიც გამოიყენება უმეტეს აპლიკაციებში. RX ტიპს აქვს შეცვლილი გეომეტრია, რომელიც უზრუნველყოფს უფრო ეფექტურ დალუქვას მაღალ წნევაზე. BX ტიპი განკუთვნილია უკიდურესად მაღალი წნევისთვის და აქვს წნევის ენერგიული დიზაინი. თითოეულ ტიპს აქვს ღარების სპეციფიკური გეომეტრია და წნევის ნიშანი. ჩვენი ქარხანა აწარმოებს სამივე ტიპს და ჩვენ შეგვიძლია დაგეხმაროთ აირჩიოთ სწორი თქვენი განაცხადისთვის.
კითხვა 4: როგორ გავარკვიო, დაზიანებულია თუ არა რგოლის სახსრის შუასადებები?
პასუხი: დაზიანებულ რგოლის სახსრის შუასადებები შეიძლება ჰქონდეს ხილული ნაკაწრები, ჩაღრმავებები ან კოროზია. ის ასევე შეიძლება იყოს დეფორმირებული მრგვალიდან ან ჰქონდეს გაბრტყელებული განივი. თუ რომელიმე ეს ნიშანი არსებობს, შუასადებები არ უნდა იქნას გამოყენებული. მცირე დეფექტმაც კი შეიძლება ხელი შეუშალოს შუასადებების სწორად დალუქვას. ინსტალაციამდე ყოველთვის ყურადღებით შეამოწმეთ შუასადებები.
კითხვა 5: როგორია რგოლის სახსრის მაქსიმალური წნევის მაჩვენებელი?
პასუხი: რგოლის სახსრის მაქსიმალური წნევის მაჩვენებელი დამოკიდებულია ტიპსა და მასალაზე. R ტიპის შუასადებები, როგორც წესი, არის 5000 psi (345 ბარი). RX ტიპის შუასადებები შეფასებულია 10,000 psi (690 ბარი). BX ტიპის შუასადებები შეფასებულია 15,000 psi (1,034 ბარი) ან უფრო მაღალი. ფაქტობრივი წნევის მაჩვენებელი ასევე დამოკიდებულია ფლანგზე და ჭანჭიკის დატვირთვაზე. ჩვენს ქარხანას შეუძლია მიაწოდოს კონკრეტული წნევის რეიტინგები თითოეული ტიპის და მასალისთვის.
ბეჭედი ერთობლივი შუასადებები არის კრიტიკული კომპონენტი მაღალი წნევის სამრეწველო სისტემებში დაუგეგმავი მოვლისა და წარმოების დანაკარგების შესამცირებლად. მისი ლითონიდან მეტალთან დალუქვა, ზეწოლით ენერგიული დიზაინი და აფეთქებისადმი წინააღმდეგობა აქცევს მას ყველაზე საიმედო დალუქვის გადაწყვეტას მომთხოვნი აპლიკაციებისთვის. სწორი მასალის შერჩევით, შუასადებების სწორად დაყენებით და პროფილაქტიკური ტექნიკური პროგრამის დაცვით, ქარხნის ოპერატორებს შეუძლიათ პრაქტიკულად აღმოფხვრას შუასადებები. შედეგი არის უფრო მაღალი სამუშაო დრო, დაბალი ტექნიკური ხარჯები და უსაფრთხო სამუშაო გარემო.
Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენი ქარხანა აწარმოებს ბეჭდის სახსრების შუასადებებს ორ ათწლეულზე მეტი ხნის განმავლობაში. ჩვენ გთავაზობთ სტანდარტული და მორგებული შუასადებების სრულ ასორტიმენტს სხვადასხვა მასალებში. ჩვენი ტექნიკური გუნდი ხელმისაწვდომია მასალების შერჩევაში, ინსტალაციის ტრენინგში და წარუმატებლობის ანალიზში დასახმარებლად. ჩვენ მზად ვართ დავეხმაროთ ჩვენს მომხმარებლებს მიაღწიონ საიმედოობისა და უსაფრთხოების უმაღლეს დონეს თავიანთ ოპერაციებში.
დაუკავშირდით Ningbo Kaxite Sealing Materials Co., Ltd.-ს დღესრომ გაიგოთ მეტი ჩვენი ბეჭდის სახსრის შუასადებების შესახებ და როგორ შეუძლიათ მათ შეამცირონ თქვენი დაუგეგმავი მოვლა და წარმოების დანაკარგი.