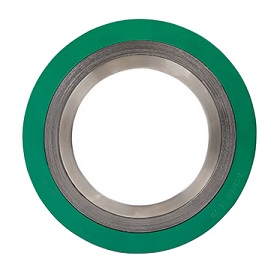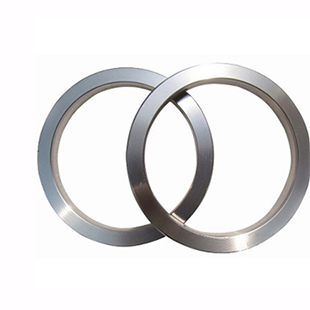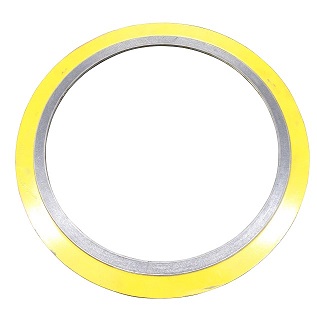
მაღალი წნევის გაზსადენში ან ქარხნის ჰიდროკრეკერში, ფლანგური სახსრები უნდა შეიცავდეს სითხეებს 400 ბარზე მეტი წნევისა და ტემპერატურის ციკლიდან 500°C-ზე მეტი გარემოდან. შუასადებები, რომელიც ასრულებს ამ დალუქვის ფუნქციას, არ არის რბილი, შეკუმშვადი ფურცელი. ეს არის მყარი ლითონის რგოლი - რგოლის სახსრის შუასადებები - რომელიც იკეტება მექანიზმით, რომელიც ფუნდამენტურად განსხვავდება ჩვეულებრივი შუასადებების მექანიზმისგან. ბეჭედი ერთობლივი შუასადებები არ ეყრდნობა რეზინის ან გრაფიტის მასალის ელასტიურობას. იგი ეყრდნობა ჭანჭიკის წინასწარ დატვირთვის ზუსტ გამოყენებას, რათა აიძულოს ლითონ-ლითონთან კონტაქტი შუასადებსა და ფლანგების ღარს შორის. ჭანჭიკის წინასწარ ჩატვირთვა არის ძალა, რომელიც ააქტიურებს შუასადებების დალუქვის მუშაობას. საკმარისი წინასწარი ჩატვირთვის გარეშე, რგოლის სახსარი არ ილუქება. გადაჭარბებული წინასწარ ჩატვირთვით შეიძლება დაზიანდეს ფლანგა ან შუასადებები. ჭანჭიკის წინასწარ დატვირთვა არის კრიტიკული ცვლადი, რომელიც განსაზღვრავს სახსრის წარმატებას ან წარუმატებლობას.
კითხვა, თუ როგორ ააქტიურებს ჭანჭიკის წინასწარი ჩატვირთვა რგოლის სახსრის დალუქვის მუშაობას, არის მექანიკისა და მასალების მეცნიერების საკითხი. ჭანჭიკის წინასწარ ჩატვირთვა ქმნის საჯდომის სტრესს შუასადაზე, რაც იწვევს მის შესაბამისობას ფლანგის ღართან. შუასადებების მასალას უნდა ჰქონდეს სწორი სიმტკიცე, რომ ოდნავ დეფორმირებული იყოს და შეავსოს მიკროსკოპული დარღვევები ღარის ზედაპირზე. ფლანგა უნდა იყოს საკმარისად ძლიერი, რათა გაუძლოს წინასწარ დატვირთვას დაცემის გარეშე. და ჭანჭიკები უნდა იყოს გამკაცრებული კონტროლირებადი ნიმუშით, რათა უზრუნველყოს დატვირთვის ერთგვაროვანი განაწილება რგოლის გარშემო. ეს სტატია განიხილავს ჭანჭიკების წინასწარ ჩატვირთვის მექანიკას, რგოლის ერთობლივი შუასადებების დიზაინს, შუასადებების სიხისტის როლს და პრაქტიკულ მოსაზრებებს საიმედო დალუქვის მისაღწევად. ჩვენ ასევე მოგაწვდით დეტალურ სპეციფიკაციებს ჩვენიბეჭედი ერთობლივი შუასადებებიჩვენი ქარხნიდან Ningbo Kaxite Sealing Materials Co., Ltd.-ში.
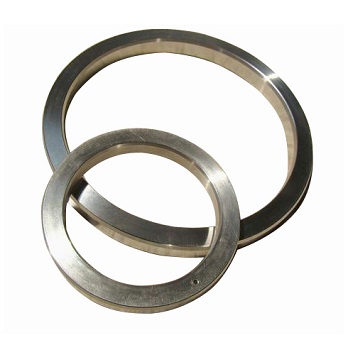
რგოლის სახსრის შუასადებები არის მეტალის დალუქვის ელემენტი, რომელიც გამოიყენება მაღალი წნევის და მაღალი ტემპერატურის ფლანგური სახსრებისთვის. როგორც წესი, იგი მზადდება მყარი ლითონის რგოლისგან ოვალური ან რვაკუთხა კვეთით. შუასადებები შექმნილია ისე, რომ მოერგოს ზუსტად დამუშავებულ ღარში ფლანგზე. როდესაც მილტუჩები ერთმანეთთან არის დამაგრებული, შუასადებები შეკუმშულია ორ ღარს შორის, რაც ქმნის ლითონ-ლითონ დალუქვას. რგოლის სახსრის დალუქვის მექანიზმი განსხვავდება რბილი შუასადებებისგან. რბილი შუასადებები დალუქულია ფლანგის ზედაპირთან შესაბამისობით და მიკროსკოპული დარღვევების შევსებით. ბეჭედი ერთობლივი შუასადებები ილუქება ლითონის ოდნავ დეფორმირებით და ღართან ხაზის კონტაქტის შექმნით. საკონტაქტო სტრესი კონტაქტის ხაზზე არის უკიდურესად მაღალი, რაც ქმნის დალუქვას ძალიან მაღალი წნევის დროსაც კი. ქვემოთ მოყვანილი ცხრილი აჯამებს ბეჭდის სახსრის სამაგრის ძირითად მახასიათებლებს.
| ფუნქცია | აღწერა |
| მასალა | რბილი რკინა, ნახშირბადოვანი ფოლადი, უჟანგავი ფოლადი, მონელი, ინკონელი |
| კვეთა | ოვალური ან რვაკუთხა |
| დალუქვის მექანიზმი | ლითონ-ლითონ ხაზის კონტაქტი |
| წნევის რეიტინგი | 10000 psi-მდე (690 ბარი) და მეტი |
| ტემპერატურის რეიტინგი | -200°C-დან +850°C-მდე (დამოკიდებულია მასალაზე) |
| სტანდარტები | API 6A, ASME B16.20 |
Kaxite-ში, ჩვენი ქარხანა აწარმოებს რგოლების სახსრების შუასადებებს სხვადასხვა მასალებისა და ზომების ყველაზე მოთხოვნადი აპლიკაციების მოთხოვნების დასაკმაყოფილებლად. ჩვენ ვიყენებთ ზუსტი დამუშავებას, რათა უზრუნველყოს შუასადებების ზომები ზუსტი და ზედაპირის დასრულება სწორი. ჩვენი შუასადებები დამოწმებულია API 6A და ASME B16.20 სტანდარტებით, რაც უზრუნველყოფს ხარისხისა და საიმედოობის უმაღლეს დონეს.
ჭანჭიკის წინასწარ ჩატვირთვა არის დაძაბულობა, რომელიც იქმნება ჭანჭიკებში მათი დაჭიმვისას. ეს არის ძალა, რომელიც ამაგრებს ფლანგებს და შეკუმშავს შუასადებს. ჭანჭიკის წინასწარი ჩატვირთვის გარეშე, მილტუჩები არ იქნება ერთმანეთთან დამაგრებული და შუასადებები არ იქნება შეკუმშული. ჭანჭიკის წინასწარ ჩატვირთვა არის ის, რაც ააქტიურებს ბეჭედი ერთობლივი შუასადებების დალუქვის მოქმედებას. ჭანჭიკების დაჭიმვისას, წინასწარი დატვირთვის ძალა მილტუჩების მეშვეობით გადადის შუასადში. შუასადებები შეკუმშულია ღართან, რაც ქმნის მაღალი დაძაბულობის კონტაქტს, რომელიც ამაგრებს სახსარს. წინასწარი დატვირთვის ოდენობა განსაზღვრავს დასაჯდომის სტრესს შუასადაზე, რაც თავის მხრივ განსაზღვრავს ლუქის ხარისხს. თუ წინასწარი დატვირთვა ძალიან დაბალია, დასაჯდომი სტრესი არასაკმარისი იქნება და სახსარი გაჟონავს. თუ წინასწარ ჩატვირთვა ძალიან მაღალია, ფლანგმა ან შუასადებები შეიძლება დაძვრეს, რაც ასევე იწვევს გაჟონვას. ჭანჭიკის წინასწარი დატვირთვა უნდა იყოს ყურადღებით გათვლილი და კონტროლირებადი საიმედო დალუქვის უზრუნველსაყოფად. ქვემოთ მოყვანილი ცხრილი ასახავს კავშირი ჭანჭიკების წინასწარ ჩატვირთვასა და შუასადებების დაჯდომის სტრესს შორის.
| ჭანჭიკის წინასწარ ჩატვირთვა (kN) | შუასადებების დასაჯდომი სტრესი (MPa) | დალუქვის შესრულება |
| 50 | 100 | არასაკმარისი; სავარაუდოდ გაჟონვა |
| 100 | 200 | მარგინალური; შეიძლება გაჟონოს წნევის ქვეშ |
| 150 | 300 | კარგი; საიმედო ბეჭედი |
| 200 | 400 | შესანიშნავი; ოპტიმალური დალუქვა |
| 250 | 500 | გადაჭარბებული; ფლანგების დაცემის რისკი |
ჩვენს ქარხანაში, ჩვენ ჩვენს მომხმარებლებს ვაწვდით დეტალურ რეკომენდაციებს ჩვენი რგოლის სახსრებისთვის. ჩვენ ვაზუსტებთ ჭანჭიკის საჭირო წინასწარ ჩატვირთვას, დაჭიმვის შაბლონს და შეზეთვის მოთხოვნებს. ჩვენს საინჟინრო გუნდს შეუძლია დაგეხმაროთ თქვენი კონკრეტული ფლანგისა და შუასადებების კომბინაციისთვის სწორი წინასწარი დატვირთვის გამოთვლაში. ჩვენ ასევე გთავაზობთ ტექნიკურ დახმარებას ადგილზე, საჭიროების შემთხვევაში.
ბეჭდის სახსრის შუასადებების სიხისტე გადამწყვეტი ფაქტორია მისი დალუქვის მუშაობისას. შუასადებები უნდა იყოს საკმარისად რბილი, რომ ოდნავ დეფორმირებული იყოს ჭანჭიკის წინასწარ ჩატვირთვის ქვეშ, შეესაბამებოდეს ფლანგების ღარს და შექმნას დალუქვა. თუმცა, ის ასევე უნდა იყოს საკმარისად მყარი, რომ გაუძლოს ექსტრუზიას და შეინარჩუნოს ფორმა მაღალი წნევის ქვეშ. შუასადებების სიმტკიცე განისაზღვრება იმ მასალის მიხედვით, საიდანაც იგი მზადდება. რბილი რკინა არის ყველაზე რბილი და ყველაზე ხშირად გამოყენებული მასალა. შესაფერისია დაბალი წნევის და დაბალი ტემპერატურის გამოყენებისთვის. ნახშირბადოვანი ფოლადი უფრო რთულია და გამოიყენება მაღალი წნევისთვის. უჟანგავი ფოლადი უფრო რთულია და უზრუნველყოფს კოროზიის წინააღმდეგობას. Monel და Inconel გამოიყენება ყველაზე მოთხოვნადი აპლიკაციებისთვის, სადაც საჭიროა მაღალი სიმტკიცე და კოროზიის წინააღმდეგობა. ქვემოთ მოყვანილი ცხრილი აჯამებს საერთო რგოლის სახსრის მასალის სიმტკიცეს და ტიპურ გამოყენებას.
| მასალა | სიმტკიცე (HB) | მაქსიმალური წნევა (ბარი) | ტიპიური აპლიკაცია |
| რბილი რკინა | 90 - 120 | 100 | დაბალი წნევის წყალი, ორთქლი |
| ნახშირბადოვანი ფოლადი | 120 - 150 | 250 | ნავთობი და გაზი, ზოგადი მრეწველობა |
| უჟანგავი ფოლადი 304 | 150 - 180 | 400 | ქიმიური, ნავთობქიმიური |
| უჟანგავი ფოლადი 316 | 150 - 180 | 400 | კოროზიული გარემო |
| მონელი | 150 - 200 | 500 | ზღვის წყალი, მაღალი ტემპერატურა |
| ინკონელი | 180 - 250 | 690 | მაღალი ტემპერატურა, მაღალი წნევა |
ზეNingbo Kaxite Sealing Materials Co., Ltd., ჩვენ ვაწარმოებთ ბეჭდის სახსრის შუასადებებს ყველა ამ მასალაში. ჩვენ ასევე ვთავაზობთ სიხისტის დონეს თითოეულ მასალაში სხვადასხვა აპლიკაციისთვის. ჩვენი საინჟინრო გუნდი დაგეხმარებათ აირჩიოთ სწორი მასალა და სიმტკიცე თქვენი კონკრეტული მოთხოვნებისთვის.
ფლანგის ღარი არის ჩაღრმავებული ადგილი ფლანგზე, რომელშიც მოთავსებულია რგოლის სახსრის შუასადებები. ღარის ზომები და ზედაპირის დასრულება გადამწყვეტია შუასადებების დალუქვისთვის. ღარი უნდა იყოს დამუშავებული ზუსტი ტოლერანტებით, რათა უზრუნველყოფილ იქნას შუასადებების სწორად დაჯდომა და კონტაქტური სტრესი ერთგვაროვანი. ღარის კუთხე, ღარის სიღრმე და ღარის სიგანე ყველა გავლენას ახდენს დალუქვის შესრულებაზე. ღარის ზედაპირის დასრულება უნდა იყოს საკმარისად გლუვი, რათა შუასადამ დეფორმირება მოახდინოს და შეავსოს მიკროსკოპული დარღვევები, მაგრამ არა ისეთი გლუვი, რომ შუასადმა ვერ დაიჭიროს ზედაპირი. ქვემოთ მოყვანილი ცხრილი აჯამებს საკვანძო ღარების პარამეტრებს სტანდარტული რგოლის ერთობლივი შუასადები.
| პარამეტრი | სპეციფიკაცია | მნიშვნელობა |
| Groove Angle | 23° ± 1° (ოვალური); 23° ± 1° (რვაკუთხა) | უზრუნველყოფს სათანადო ჯდომას და კონტაქტს |
| ღარის სიღრმე | API 6A / ASME B16.20-ზე | უზრუნველყოფს შუასადებების სრულად დაჭერას |
| ღარის სიგანე | API 6A / ASME B16.20-ზე | უზრუნველყოფს შუასადების მორგებას ზედმეტი უფსკრულის გარეშე |
| ზედაპირის დასრულება (Ra) | 1.6 - 3.2 მკმ | საშუალებას აძლევს შუასადგომას დაიჭიროს და დალუქოს |
| სიბრტყე | 0,05 მმ 100 მმ-ზე | უზრუნველყოფს ერთგვაროვან კონტაქტურ სტრესს |
ჩვენს ქარხანაში, ჩვენ შეგვიძლია ტექნიკური მხარდაჭერა გავუწიოთ ფლანგების ღარების დიზაინსა და დამუშავებას. ჩვენ ასევე გთავაზობთ ღარების ინსპექტირების სერვისს იმის დასადასტურებლად, რომ ღარი აკმაყოფილებს მოქმედი სტანდარტის მოთხოვნებს. ეს მნიშვნელოვანია, რადგან ნახმარი ან დაზიანებული ღარი ხელს უშლის თუნდაც ახალი შუასადებების სწორად დალუქვას.
ჭანჭიკის წინასწარ დატვირთვის გაანგარიშება არის კრიტიკული ნაბიჯი რგოლის სახსრის შუასადებების დიზაინისა და აწყობაში. წინასწარ ჩატვირთვა უნდა იყოს საკმარისი იმისათვის, რომ შეიქმნას საჭირო დასაჯდომი დაძაბულობა შუასადაზე, მაგრამ არა იმდენად მაღალი, რომ გამოსცეს ფლანგს ან ჭანჭიკებს. გაანგარიშება ითვალისწინებს შუასადებების დასაჯდომის სტრესს, ფლანგების ზომებს, ჭანჭიკის ზომას და მასალას, სამუშაო წნევას და ტემპერატურას. წინასწარი დატვირთვა, როგორც წესი, გამოითვლება ASME ქვაბის და წნევის ჭურჭლის კოდის ან ექვივალენტური სტანდარტის გამოყენებით. მას შემდეგ, რაც წინასწარი დატვირთვა გამოითვლება, ის უნდა იქნას გამოყენებული ჭანჭიკებზე კონტროლირებადი გზით. ეს ჩვეულებრივ კეთდება ბრუნვის გასაღების ან ჰიდრავლიკური დაჭიმვის გამოყენებით. დატვირთვის ერთგვაროვანი განაწილების უზრუნველსაყოფად უნდა დაიცვან გამკაცრების ნიმუში. ქვემოთ მოყვანილი ცხრილი აჯამებს ჭანჭიკის წინასწარ დატვირთვის გამოყენების ძირითად ნაბიჯებს.
| ნაბიჯი | მოქმედება | მიზანი |
| 1 | გაასუფთავეთ და შეამოწმეთ ფლანგი და ღარი | დარწმუნდით, რომ არ არის ნამსხვრევები ან დაზიანება |
| 2 | შეზეთეთ ჭანჭიკები და თხილის სახეები | შეამცირეთ ხახუნი და უზრუნველყოთ თანმიმდევრული წინასწარი დატვირთვა |
| 3 | დაჭერით ჭანჭიკები ვარსკვლავური ნიმუშით სამიზნე ბრუნვის 30%-მდე | დაადეთ შუასადებები და გაასწორეთ ფლანგები |
| 4 | დაჭერით ჭანჭიკები ვარსკვლავური ნიმუშით სამიზნე ბრუნვის 60%-მდე | თანდათან შეკუმშოს შუასადებები |
| 5 | დაჭერით ჭანჭიკები ვარსკვლავური ნიმუშით სამიზნე ბრუნვის 100%-მდე | მიაღწიეთ საბოლოო წინასწარ ჩატვირთვას |
| 6 | შეამოწმეთ ბრუნვის სიჩქარე 24 საათის შემდეგ | აკომპენსირეთ ცოცხალი და დასვენება |
Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ ჩვენს მომხმარებლებს ვაწვდით დეტალურ ბოლქვების პროცედურებს ჩვენი რგოლის სახსრების შუასადებისთვის. ჩვენ ასევე გთავაზობთ ტრენინგს და ადგილზე მხარდაჭერას წინასწარი დატვირთვის სწორად გამოყენების უზრუნველსაყოფად. ჩვენი მიზანია დავეხმაროთ ჩვენს მომხმარებლებს ყოველ ჯერზე საიმედო დალუქვის მიღწევაში.
რგოლის სახსრის ძირითადი მახასიათებლები მოიცავს შუასადებების ზომას, წნევის კლასს, მასალას, განივი კვეთის ტიპს და სიმტკიცეს. ქვემოთ მოყვანილი ცხრილი ასახავს ჩვენი ბეჭდის სახსრის შუასადებების ტიპიური მახასიათებლების შეჯამებას.
| სპეციფიკაცია | დიაპაზონი | შენიშვნები |
| ზომა | 1/2"-დან 36"-მდე | API 6A / ASME B16.20-ზე |
| წნევის კლასი | კლასი 150-დან 2500-მდე კლასი | ასევე API 6A ზეწოლა |
| მასალა | რბილი რკინა, ნახშირბადოვანი ფოლადი, SS304, SS316, მონელი, ინკონელი | არჩეულია განაცხადის მიხედვით |
| კვეთის ტიპი | ოვალური (R), რვაკუთხა (RX), მაღალი წარმადობის (BX) | შერჩეულია წნევისა და ღარზე დაყრდნობით |
| სიხისტე | მასალის სტანდარტის მიხედვით | შერჩეული ფლანგის მასალის მიხედვით |
| ზედაპირის დასრულება | Ra 1.6 - 3.2 მკმ | უზრუნველყოფს სათანადო ჯდომას |
| სტანდარტები | API 6A, ASME B16.20, DIN 2693 | საერთაშორისო სტანდარტებთან შესაბამისობა |
ჩვენს ქარხანაში, ჩვენ ვაწარმოებთ ბეჭდის სახსრის შუასადებებს ამ სპეციფიკაციების და სხვათა დასაკმაყოფილებლად. ჩვენ შეგვიძლია დავაკონფიგურიროთ შუასადებები კონკრეტული პროექტის მოთხოვნების შესაბამისად, მათ შორის სპეციალური მასალები, სპეციალური ზომები და სპეციალური კვეთები. ჩვენს საინჟინრო გუნდს შეუძლია დაგეხმაროთ შერჩევის პროცესში და მოგაწოდოთ დეტალური ტექნიკური მონაცემები თქვენი პროექტისთვის.
კითხვა 1: რა არის რეკომენდირებული ჭანჭიკის წინასწარ ჩატვირთვა ბეჭდის სახსრის შუასადებისთვის?
პასუხი: ჭანჭიკის რეკომენდებული წინასწარი დატვირთვა დამოკიდებულია შუასადების ზომაზე, წნევის კლასზე, შუასადებების მასალასა და ფლანგების მასალაზე. როგორც წესი, ის გამოითვლება ASME ქვაბის და წნევის ჭურჭლის კოდის ან ექვივალენტური სტანდარტის გამოყენებით. წინასწარ ჩატვირთვა უნდა იყოს საკმარისი იმისათვის, რომ შეიქმნას საჭირო დასაჯდომი სტრესი შუასადებზე, ფლანგის ან ჭანჭიკების დაცლის გარეშე. Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ ვაძლევთ დეტალურ რეკომენდაციებს ჩვენი ბეჭდის სახსრის შუასადებისთვის.
კითხვა 2: შეიძლება თუ არა ბეჭდის სახსრის ხელახალი გამოყენება?
პასუხი: ზოგადად, ბეჭედი ერთობლივი შუასადებები არ უნდა იქნას გამოყენებული. როდესაც შუასადებები შეკუმშულია, ის პლასტიკურად დეფორმირდება, რათა შეესაბამებოდეს ღარს. ეს დეფორმაცია მუდმივია და შუასადებები არ უბრუნდება პირვანდელ ფორმას. რგოლის სახსრის ხელახლა გამოყენებამ შეიძლება გამოიწვიოს გაჟონვა, რადგან შუასადებები მეორედ არ დალუქავს სწორად. ინდუსტრიის სტანდარტი არის შუასადებების შეცვლა ყოველ ჯერზე, როდესაც სახსარი გაიხსნება. ჩვენი ქარხანა გირჩევთ გამოიყენოთ ახალი შუასადებები ყოველი შეკრებისთვის.
კითხვა 3: რა განსხვავებაა ოვალურ და რვაკუთხა რგოლის სახსრის შორის?
პასუხი: ოვალური შუასადებები (R ტიპის) აქვს მომრგვალებული განივი და გამოიყენება სტანდარტულ აპლიკაციებში. რვაკუთხა შუასადას (RX ტიპის) აქვს ბრტყელი ცალმხრივი განივი, რომელიც უზრუნველყოფს უფრო ეფექტურ დალუქვას მაღალ წნევაზე. რვაკუთხა შუასადებები საჭიროებს ღარების განსხვავებულ დიზაინს, ვიდრე ოვალური შუასადებები. არჩევანი ორს შორის დამოკიდებულია წნევის კლასზე და ფლანგის ღარზე. ჩვენი საინჟინრო გუნდი დაგეხმარებათ აირჩიოთ სწორი ტიპი თქვენი განაცხადისთვის.
კითხვა 4: როგორ გავიგო, ჟონავს თუ არა ჩემი ბეჭდის სახსრის შუასადებები?
პასუხი: რგოლის სახსრის გაჟონვის ნიშნებია სახსრიდან ხილული სითხის ან გაზის გამოსვლა, სისტემაში წნევის ვარდნა და ჩურჩულის ხმის არსებობა. თუ თქვენ გაქვთ ეჭვი გაჟონვაზე, სახსარი უნდა დაქვეითდეს და დაუყოვნებლივ შემოწმდეს. შუასადებები უნდა შეიცვალოს და ფლანგის ღარი უნდა შემოწმდეს დაზიანებისთვის. გაჟონვა შეიძლება იყოს სახიფათო, განსაკუთრებით მაღალი წნევის ან ტოქსიკური მომსახურების დროს, ამიტომ ისინი არასოდეს უნდა იყოს იგნორირებული.
კითხვა 5: როგორია რგოლის სახსრის სამაგრის სწორი შეკვრის ნიმუში?
პასუხი: სწორი მოჭიმვის ნიმუში არის ვარსკვლავიანი ნიმუში, სადაც ჭანჭიკები იკვრება გადაკვეთის თანმიმდევრობით. ჭანჭიკები უნდა იყოს გამკაცრებული რამდენიმე ეტაპად, როგორც წესი, მიზნობრივი ბრუნვის 30%, 60% და 100%. ეს უზრუნველყოფს შუასადებების თანაბრად შეკუმშვას და მილტუჩების პარალელურად დარჩენას. თავდაპირველი შებოჭვის შემდეგ, ბრუნვის მომენტი უნდა შემოწმდეს 24 საათის შემდეგ, რათა კომპენსირდეს ცოცხალი და მოდუნება. Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენ გთავაზობთ დეტალური გამკაცრების პროცედურებს ჩვენი რგოლის სახსრების შუასადებისთვის.
ჭანჭიკის წინასწარ ჩატვირთვა არის ძალა, რომელიც ააქტიურებს ბეჭდის სახსრის შუასადებების დალუქვის მოქმედებას. საკმარისი წინასწარი დატვირთვის გარეშე, შუასადებები არ შეიძლება დეფორმირებული იყოს და შექმნას მაღალი დაძაბულობის კონტაქტი, რომელიც აუცილებელია მაღალი წნევის და მაღალი ტემპერატურის სახსრების დალუქვისთვის. ჭანჭიკის წინასწარ ჩატვირთვა ფრთხილად უნდა იყოს გათვლილი, გამოყენებული და კონტროლირებადი საიმედო დალუქვის უზრუნველსაყოფად. შუასადებების მასალა, ფლანგის ღარი და ჭანჭიკის პროცედურა ყველა როლს ასრულებს დალუქვის შესრულებაში. Ningbo Kaxite Sealing Materials Co., Ltd.-ში, ჩვენს ქარხანას აქვს გამოცდილება და გამოცდილება ბეჭდის სახსრების დასამზადებლად, რომელიც აკმაყოფილებს ყველაზე მოთხოვნად მოთხოვნებს. ჩვენ ვიყენებთ მაღალი ხარისხის მასალებს, ზუსტ დამუშავებას და მკაცრ ტესტებს, რათა უზრუნველვყოთ, რომ ჩვენს მიერ წარმოებული ყოველი შუასადებები უზრუნველყოფს საიმედო შესრულებას. ჩვენ ასევე უზრუნველვყოფთ ყოვლისმომცველ ტექნიკურ მხარდაჭერას, რათა დავეხმაროთ ჩვენს მომხმარებლებს წარმატებული დალუქვის მიღწევაში.
მიუხედავად იმისა, თქვენ ქმნით ახალ მაღალი წნევის სისტემას თუ ინარჩუნებთ არსებულს, გეპატიჟებით დაუკავშირდეთ ჩვენს ტექნიკურ ჯგუფს თქვენი მოთხოვნების განსახილველად. ჩვენ შეგვიძლია მოგაწოდოთ პროდუქტის სპეციფიკაციები, რეკომენდაციები ჭანჭიკებისთვის და ადგილზე მხარდაჭერა. ჩვენმა ერთგულება ხარისხისა და მომხმარებელთა კმაყოფილებისადმი გვაქცია სანდო პარტნიორად აპლიკაციების დალუქვისთვის მთელს მსოფლიოში.
დაუკავშირდით Ningbo Kaxite Sealing Materials Co., Ltd.-ს დღესიმისათვის, რომ განიხილოთ თქვენი Ring Joint Gasket მოთხოვნები და აღმოაჩინეთ, თუ როგორ შეუძლია ჩვენს პროდუქტებს უზრუნველყოს საიმედო დალუქვა თქვენს ყველაზე მოთხოვნად აპლიკაციებში.